


Inspection en usine pour les commandes de rubans personnalisés : Liste de contrôle en milieu de production
Note sur les preuves et les spécifications : Les cibles de couleur, les tolérances, les méthodes de test, la documentation, les critères d'acceptation et les recours doivent être confirmés pour le matériau cité et consignés dans l'échantillon approuvé, la spécification et l'accord de vente. Les scénarios généraux décrits dans cet article ne constituent pas une garantie des résultats de production. Note sur les prix et les exemples : Les prix actuels sont cités conformément à la spécification. Matériau, largeur, couleur, décoration,…
Une inspection en usine de rubans signifie généralement qu'un agent tiers se présente à l'entrepôt la veille de l'expédition du conteneur. C'est trop tard. À ce moment-là, l'ensemble du lot de 10 000 yards est tissé, imprimé et mis en bobine. Tout coût, remise ou économie doit être calculé à partir du devis daté et de la spécification approuvée par l'acheteur. La solution n'est pas une meilleure liste de contrôle avant expédition. La solution est d'avancer le point de contrôle.
Pourquoi l'inspection en milieu de production prévient les défauts coûteux
Une inspection en milieu de production détecte les défauts avant que l'ensemble du lot ne soit engagé.
A Commande de ruban personnalisé n'est pas un événement unique. C'est un processus de fabrication avec plusieurs points de défaillance qui s'accumulent avec le temps. Les dérives de teinture, les variations de tension de tissage et les erreurs de registration d'impression ne surviennent pas d'un coup. Elles s'installent progressivement. Une inspection uniquement avant expédition détecte les défauts après que le lot entier est déjà emballé, enroulé et prêt à expédier. À ce stade, les seules options sont d'accepter un mauvais lot ou de le rejeter et de recommencer. Les deux coûtent de l'argent.
- Dérive de teinture : L'échantillon physique approuvé fait foi. Pendant la production, les bains de teinture peuvent dériver. Un contrôle intermédiaire sous lumière D65 au moyen d'un spectrophotomètre permet de détecter les écarts de couleur hors tolérance approuvée avant de tisser les 7 000 verges suivantes. Correctif : arrêter la ligne, repréparer le bain et n'enrengager que les bobines concernées.
- Erreurs de registration d'impression : Le gaufrage à chaud et la sérigraphie nécessitent un alignement précis. Un décalage de 0,5 mm est visible sur une boîte de luxe. Une inspection en milieu de production détecte le mauvais registration pendant que la tête d'impression est encore en place. La correction prend des heures, pas des semaines.
- Test de pelage adhésif 3M : Un seul pelage de ruban adhésif estampage à chaud en cours de production peut prédire une défaillance d'adhésion avant l'enroulement final. Si la feuille se soulève, la ligne s'arrête et le réglage de l'adhésif ou de la pression est ajusté. Ce test détecte les défaillances qu'une inspection visuelle manque.
- Contamination par corps étrangers : Des broches de tissage cassées et des cheveux humains s'incrustent dans les rouleaux de ruban. La plupart des listes de contrôle ignorent cela. Exiger une étape dédiée d'inspection visuelle et de détection des métaux en cours de production. Un éclat de métal dans un rouleau de ruban de luxe est une crise de marque.
| Étape d'inspection | Ce qui est vérifié | Pourquoi cela prévient les défauts | Coût de l'omission | Norme de l'industrie |
|---|---|---|---|---|
| Contrôle intermédiaire | Correspondance des couleurs (tolérance de couleur approuvée par l'acheteur), adhérence du feuillard (test au ruban adhésif 3M), alignement de l'impression, uniformité des bords du rouleau | Détecte les défauts avant que l'ensemble du lot ne soit engagé ; permet une reprise en temps réel pendant que la ligne fonctionne | Tout coût, remise ou économie doit être calculé à partir du devis daté et de la spécification approuvée par l'acheteur. | Confirmer les exigences de l'acheteur dans la spécification approuvée |
| Pré-expédition (Contrôle qualité final) | Échantillonnage AQL selon le plan approuvé par l'acheteur, inspection visuelle des corps étrangers, vérification finale de la couleur | Garantit que seuls les produits conformes quittent l'usine ; fournit un enregistrement final documenté du lot pour approbation de l'acheteur | Devis après RFQ | Les agences tierces (SGS, BV, Intertek) n'effectuent souvent que cette étape ; combinez avec un contrôle interne en milieu de production pour une couverture maximale |
| Post-tissage (Vérification de la tension du tissage) | Variation de tension de tissage, casses de fils, tolérance de largeur | Détecte les défauts structurels avant l'impression ; évite les erreurs de repérage d'impression causées par un tissage irrégulier | Erreurs deregistration sur le ruban imprimé final : retravail ou rebut des bobines imprimées | Confirmer les exigences de l'acheteur dans la spécification approuvée |
| Post-impression (contrôle qualité de l'impression) | Précision de l'enregistrement, adhérence de l'encre, homogénéité de la couleur sur toute la longueur de la bobine, netteté du stamping | Garantit la qualité d'impression avant le bobinage final ; permet la correction d'un mauvais repérage ou d'une décoloration avant la poursuite de la production en série | Décoloration ou mauvais repérage du stamping à chaud sur l'ensemble du lot : coût de réimpression ou de mise au rebut | Critique pour les rubans de cosmétique luxe et les rubans de récompense |
| Détection de corps étrangers | Inspection visuelle des broches cassées, cheveux humains, fragments métalliques ; étape de détection métallique | Empêche la contamination des rouleaux de ruban ; la plupart des listes de contrôle ignorent cette étape | Contamination dans l'emballage de luxe : embarras de la marque, réclamations clients | Exigez cette étape de votre fournisseur ; pas standard dans la plupart des usines |
Coût réel du saut du contrôle qualité : données de rejet de lots
De nombreux litiges post-production proviennent d'échantillons physiques ignorés.
Lorsque l'acheteur approuve un mockup numérique plutôt qu'un échantillon physique tissé, l'usine ne dispose d'aucune référence calibrée pour la couleur, la main ou l'enregistrement d'impression. Le résultat : un lot de 10 000 verges de satin dont la couleur dérive hors tolérance ΔE approuvée. Ce lot est rejeté. Toute décote, remise ou économie doit être calculée sur la base du devis daté et de la spécification approuvée par l'acheteur.
- Perte de matière : Le prix actuel est établi après confirmation du matériau, de la largeur, de la décoration, de la quantité, de l'emballage, des conditions de livraison et de la destination.
- Coûts cachés : Le prix actuel est établi après confirmation du matériau, de la largeur, de la décoration, de la quantité, de l'emballage, des conditions de livraison et de la destination.
- Coût de l'inspecteur vs. perte : Devis après RFQ. Tout coût, remise ou économie doit être calculé à partir du devis daté et de la spécification approuvée par l'acheteur.
La contamination par des corps étrangers est un autre mode de défaillance que l'inspection avant expédition manque régulièrement. Des broches de métier à tisser cassées, des cheveux humains et des particules de poussière sont enroulés dans les rouleaux de ruban pendant le tissage. Ces contaminants n'apparaissent que lorsque l'utilisateur final déroule le ruban sur une ligne d'emballage à grande vitesse, provoquant des bourrages et des dommages aux produits. Exigez une étape dédiée d'inspection visuelle et de détection des métaux pendant le contrôle qualité en cours de production. Un passage au détecteur de métaux coûte quelques centimes par rouleau et évite une réclamation qui pourrait atteindre cinq chiffres.
| Type de défaut | Cause racine | Coût du rejet (10 000 yards) | Point de détection |
|---|---|---|---|
| Dérive des couleurs (tolérance ΔE approuvée par l'acheteur) | Approbation d'échantillon physique omise ; variation de teinte du lot de teinture | Devis après RFQ | Contrôle intermédiaire |
| Dégradation/écaillage du stamping feuille | Température/pression incorrecte entre le foil et le ruban | Devis après RFQ | Test de décollement au ruban 3M en cours de production |
| Erreur de registre d'impression (>0,5 mm) | Désalignement de l'écran ; étirement du matériau | Devis après RFQ | Inspection après impression |
| Contamination par corps étrangers | Broches cassées ; cheveux humains provenant du tissage | Devis après RFQ | Étapes visuelle + de détection des métaux |
| Dérive de tolérance de largeur (>1mm) | Variation de tension de tissage ; erreur de métier à tisser | Devis après RFQ | Mesure post-tissage |
Inspection interne vs inspection par un tiers : laquelle est préférable ?
L'inspection interne détecte les défauts en cours de production ; l'inspection par un tiers les détecte au quai.
- Documentation : Exiger un rapport d'inspection interne signé à mi-production avec des photos de l'échantillon physique approuvé, du rouleau de production et de la spectrophotomètre lecture. Le rapport tiers doit inclure le plan d'échantillonnage AQL, le nombre de défauts par sévérité et une détermination réussite/échec. Pas de rapport, pas d'expédition.
- Le piège de l'adhésion de la feuille : Un inspecteur tiers peut réaliser un test de pelage au ruban adhésif sur une bobine. Un contrôle interne peut répéter le même test à intervalles pendant la production. Si la feuille s'écaille en cours de course, la tête d'impression peut être ajustée. Si elle s'écaille avant expédition, l'intégralité du lot est rebutée.
Comment exécuter un contrôle QC du ruban en cours de production
- Correspondance des couleurs : Placez un échantillon de 12 pouces prélevé sur la course à côté de l'échantillon physique approuvé sous éclairage D65. Mesurez avec un spectrophotomètre. Exigez le respect de la tolérance ΔE approuvée par l'acheteur. Si la lecture dépasse cette tolérance, rejetez la course et exigez un ajustement de la teinture ou de l'encre avant la reprise de la ligne.
- Adhésion du film : Appliquez une bande de ruban 3M 600 sur la zone estampée à chaud, appuyez fermement, puis décollez à un angle de 90 degrés. Si un film se transfère sur le ruban, l’adhérence est défaillante. Arrêtez la ligne. Ce test en cours de production prédit si le film survivra au bobinage, à l’emballage et à la manipulation en utilisation finale.
- Repérage d’impression : Vérifiez que tous les éléments imprimés sont dans un rayon de 0,5 mm de leur position prévue. Tout décalage supérieur à ce seuil est traité comme un défaut majeur. Mesurez au niveau des deux bords et au centre de la largeur du ruban.
- Uniformité des bords roulés : Inspectez les 5 premiers et 5 derniers yards du rouleau pour détecter les bords effilochés, les tissages lâches ou les lisières irrégulières. Les défauts de bord s'aggravent lors du rembobinage et entraînent un rejet en aval chez l'emballeur ou le détaillant.
Interprétation des normes AQL pour les commandes de rubans personnalisés
Voici ce que la plupart des responsables achats oublient : exigez que l'usine fournisse le plan d'échantillonnage AQL par écrit avant le début de la production. Pas avant l'expédition. Avant que le premier rouleau ne soit coupé. Le plan doit indiquer la taille du lot, la taille de l'échantillon (par ISO 2859-1), et les nombres d'acceptation/rejet pour chaque classe de défauts. Si l'usine ne peut pas produire ce document sur demande, elle ne dispose pas d'un processus de contrôle qualité reproductible.
Conclusion
Une inspection en cours de production détecte les dérives de couleur, les défaillances d'adhésion du foil et les écarts de largeur avant que la commande totale ne soit engagée. Le coût d'une étape omise se mesure en saisons manquées, et non en simple perte de matière.
Veuillez consulter la page produit du Ruban personnalisé imprimé avant de demander un échantillon ou un devis.
Questions fréquemment posées
Comment effectuer une inspection pré-expédition sur site pour les rubans ?
L'inspection pré-expédition sur site pour les rubans consiste à vérifier la couleur par rapport à l'échantillon validé à l'aide d'un spectrophotomètre, à contrôler la régularité de la largeur et de la structure du tissage, et à tester l'adhésion du foil par un essai de pelage au ruban adhésif. Assurez-vous que l'inspecteur dispose bien d'un spectrophotomètre et d'un plan d'échantillonnage AQL avant son arrivée.
Puis-je envoyer un inspecteur tiers avant l'expédition ?
Oui, vous pouvez envoyer un inspecteur tiers avant l'expédition. Toutefois, les inspecteurs de cette catégorie détectent généralement les défauts uniquement au moment du chargement. Planifiez l'inspection au moins 5 jours ouvrables avant la date prévue d'expédition.
Quelle tolérance de couleur est acceptable pour un ruban personnalisé ?
La tolérance de couleur acceptable pour les rubans personnalisés correspond à la tolérance ΔE validée par l'acheteur, mesurée par rapport à la norme Pantone de référence à l'aide d'un spectrophotomètre. Veuillez toujours valider un échantillon physique avant la production en série afin de figer la cible couleur.
Comment sont inspectés l'adhérence de la feuille et la qualité d'impression ?
L'adhésion du foil est contrôlée par un essai standard de pelage au ruban adhésif pour s'assurer que le foil ne pellete pas et ne décolore pas, tandis que la qualité de l'impression est vérifiée sur la précision de l'enregistrement et la netteté par rapport à l'échantillon validé. Demandez un rapport d'essai de pelage au ruban adhésif à l'usine avant l'expédition.
Continuez à explorer
Guides d'achat recommandés
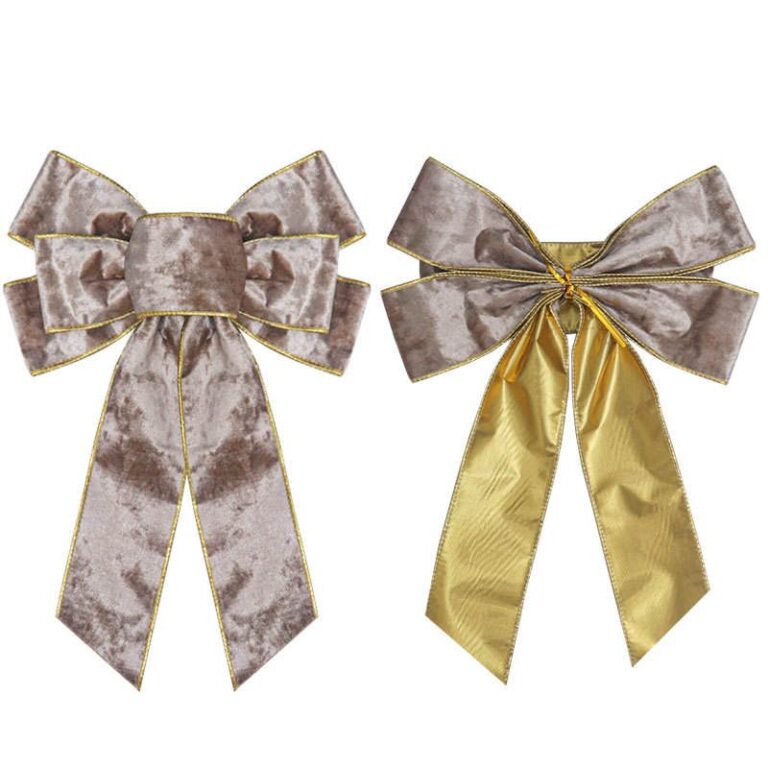 Les nœuds pré-noués pour l'emballage de détail : Quand ils réduisent la main d'œuvre et les retouches
Découvrez comment les nœuds pré-noués réduisent le travail d'emballage des détaillants, améliorent la cohérence et simplifient l'emballage en vrac, la planification des UGS et les réapprovisionnements.
Explorer le guide
 Liste de contrôle pour l'achat en gros de rubans en velours : QDM, finition et questions sur les fournisseurs
Évaluez les options de ruban en velours en gros : MOQ, frais de mise en place, coût unitaire et emballage. Réduisez la liste avant de demander des échantillons…
Explorer le guide
 Ruban personnalisé en gros avec logo : spécifications, longueur du rouleau et vérifications RFQ
Étape par étape : Ruban personnalisé avec logo. Vérifiez les fichiers d'illustration, la méthode d'impression, la cible de couleur et l'approbation des échantillons pour éviter les retards,…
Explorer le guide
 Ruban en gros au rouleau : Longueur du rouleau et planification des stocks.
Évaluez les options de ruban en gros par rouleau : capacité de l'usine, preuve de contrôle qualité, délai de livraison et fiabilité de la commande récurrente. Réduisez les…
Explorer le guide
Laisser un commentaire
Partager une question d'approvisionnement ou un retour sur ce guide. L'équipe Lude examine les soumissions avant de donner suite.