


Inspección de fábrica para pedidos de cintas personalizadas: Lista de verificación de mitad de producción
Nota de evidencia y especificación: Los objetivos de color, tolerancias, métodos de prueba, documentación, criterios de aceptación y soluciones deben confirmarse para el material cotizado y escribirse en la muestra aprobada, la especificación y el acuerdo de venta. Los escenarios generales de este artículo no son resultados de producción garantizados. Nota de precios y ejemplo: El precio actual se cotiza según la especificación. Material, ancho, color, decoración,…
Una inspección de fábrica de cintas generalmente significa que un agente externo se presenta en el almacén el día antes de que se envíe un contenedor. Eso es demasiado tarde. Para entonces, todo el lote de 10,000 yardas está tejido, impreso y enrollado. Cualquier costo, descuento o ahorro debe calcularse a partir de la cotización fechada y la especificación aprobada por el comprador. La solución no es una mejor lista de verificación previa al envío. La solución es adelantar el punto de control.
Por qué la inspección a mitad de producción previene defectos costosos
Una inspección a mitad de producción detecta defectos antes de que todo el lote esté comprometido.
A pedido personalizado de cinta no es un evento único. Es un proceso de fabricación con múltiples puntos de falla que se acumulan con el tiempo. Las desviaciones en el lote de tinte, las variaciones en la tensión del tejido y los errores de registro de impresión no ocurren de inmediato. Se infiltran gradualmente. Una inspección solo previa al envío detecta defectos después de que todo el lote ya está empaquetado, enrollado y listo para enviar. En ese punto, las únicas opciones son aceptar un lote defectuoso o rechazarlo y empezar de nuevo. Ambas cuestan dinero.
- Desviación del lote de tinte: La muestra física aprobada es la referencia. Durante la producción, los baños de tinte pueden sufrir variaciones. Una verificación intermedia de producción bajo iluminación D65 con un espectrofotómetro detecta desviaciones cromáticas que exceden la tolerancia aprobada por el comprador antes de que se eleven los próximos 7.000 metros de tejido. Solución: detener la línea, readecuar el baño y repetir solo los rollos afectados.
- Errores de registro de impresión: El estampado con foil y la serigrafía requieren una alineación precisa. Un desplazamiento de 0.5 mm es visible en una caja de lujo. Una inspección a mitad de producción detecta el desregistro mientras el cabezal de impresión aún está configurado. La corrección toma horas, no semanas.
- Prueba de desprendimiento de cinta 3M: Una sola prueba de desprendimiento de cinta en estampado en foil durante la producción intermedia puede predecir fallas de adhesión antes del enrollado final. Si la lámina se levanta, la línea se detiene y se ajusta el adhesivo o la configuración de presión. Esta prueba detecta fallas que una inspección visual no ve.
- Contaminación por objetos extraños: Pasadores de tejido rotos y cabellos humanos se incrustan en rollos de cinta. La mayoría de las listas de verificación ignoran esto. Exija un paso dedicado de inspección visual y detección de metales durante la producción intermedia. Una astilla de metal en un rollo de cinta de lujo es una crisis de marca.
| Etapa de inspección | Qué se verifica | Por qué previene defectos | Costo de omitir | Estándar de la industria |
|---|---|---|---|---|
| Verificación durante la producción | Coincidencia de color (tolerancia de color aprobada por el comprador), adherencia del foil (prueba de cinta 3M), registro de impresión, uniformidad del borde del rollo | Detecta defectos antes de que todo el lote esté comprometido; permite retrabajo en tiempo real mientras la línea está funcionando | Cualquier costo, descuento o ahorro debe calcularse a partir de la cotización fechada y la especificación aprobada por el comprador. | Confirmar los requisitos del comprador en la especificación aprobada |
| Pre-Embarque (Control de Calidad Final) | Muestreo AQL según el plan aprobado por el comprador, inspección visual de objetos extraños y verificación final del color | Garantiza que solo el producto conforme salga de la fábrica; proporciona el registro de lote documentado final para la aprobación del comprador | Cotizado después de RFQ | Las agencias externas (SGS, BV, Intertek) a menudo solo realizan esta etapa; combinar con una verificación interna de mitad de producción para máxima cobertura |
| Post-Teñido (Verificación de Tensión del Tejido) | Variación de tensión de tejido, rotura de hilo y tolerancia de ancho | Detecta defectos estructurales antes de la impresión; previene errores de registro de impresión causados por un tejido desigual | Errores de registro de impresión en el lazo terminado: reprocesamiento o desecho de rollos impresos | Confirmar los requisitos del comprador en la especificación aprobada |
| Post-impresión (Control de calidad de impresión) | Precisión del registro de impresión, adherencia de la tinta, consistencia del color en el rollo, nitidez del estampado en foil | Garantiza la calidad de impresión antes del bobina final; permite corregir desregistro o desvanecimiento antes de continuar con la producción en masa | Desvanecimiento o desregistro del estampado en lámina en todo el lote: costo de reimpresión o desecho | Crítico para cintas de cosméticos de lujo y cintas de premiación |
| Detección de objetos extraños | Inspección visual en busca de pasadores rotos, cabellos humanos y fragmentos metálicos; etapa de detección metálica | Previene la contaminación de rollos de cinta; la mayoría de las listas de verificación ignoran este paso | Contaminación en empaques de lujo: vergüenza para la marca, quejas de clientes | Exija este paso a su proveedor; no es estándar en la mayoría de las fábricas |
Costo real de omitir el control de calidad: Datos de rechazo de lotes
muchas disputas posteriores a la producción provienen de muestras físicas omitidas.
Cuando un comprador aprueba una maqueta digital en lugar de una muestra física tejida, la fábrica carece de una referencia calibrada para el color, la sensación al tacto o el registro de impresión. El resultado: un lote de 10.000 metros de cinta de satén que se desvía más allá de la tolerancia ΔE aprobada por el comprador. Ese lote queda rechazado. Cualquier costo, descuento o ahorro debe calcularse a partir de la cotización fechada y de la especificación aprobada por el comprador.
- Pérdida de material: El precio actual se cotiza después de confirmar el material, ancho, decoración, cantidad, embalaje, términos de entrega y destino.
- Costos ocultos: El precio actual se cotiza después de confirmar el material, ancho, decoración, cantidad, embalaje, términos de entrega y destino.
- Costo del inspector vs. pérdida: Cotizado después de la RFQ. Cualquier costo, descuento o ahorro debe calcularse a partir de la cotización fechada y la especificación aprobada por el comprador.
La contaminación por objetos extraños es otro modo de falla que la inspección previa al envío suele pasar por alto. Pasadores de telar rotos, cabellos humanos y partículas de polvo se enrollan dentro de los rollos de cinta durante el tejido. Estos contaminantes solo salen a la luz cuando el usuario final desenrolla la cinta en una línea de envasado de alta velocidad, causando atascos y daños al producto. Exija un paso dedicado de inspección visual y detección de metales durante el control de calidad a mitad de producción. Una pasada por el detector de metales cuesta céntimos por rollo y evita un reclamo que podría alcanzar cinco cifras.
| Tipo de defecto | Causa raíz | Costo del rechazo (10,000 yardas) | Punto de detección |
|---|---|---|---|
| Desviación de color (tolerancia ΔE aprobada por el comprador) | Aprobación de muestra física omitida; variación de lote de tinte | Cotizado después de RFQ | Verificación durante la producción |
| Desvanecimiento o descamación del estampado en foil | Temperatura/presión incorrecta de lámina/cinta | Cotizado después de RFQ | Prueba de despegue con cinta 3M a mitad de producción |
| Error de registro de impresión (>0.5 mm) | Desalineación de la pantalla; estiramiento del material | Cotizado después de RFQ | Inspección posterior a la impresión |
| Contaminación por objetos extraños | Alfileres rotos; cabello humano del tejido | Cotizado después de RFQ | Paso de inspección visual + detección de metales |
| Deriva de tolerancia de ancho (>1 mm) | Variación de tensión de tejido; error del telar | Cotizado después de RFQ | Medición posterior al tejido |
Inspección interna vs inspección de terceros: ¿Cuál es mejor?
La inspección interna detecta defectos a mitad del proceso; la de terceros los detecta en el muelle.
- Documentación: Exigir un informe de inspección de mitad de producción firmado con fotos de la muestra física aprobada, el rollo de producción y la espectrofotómetro lectura. El informe de terceros debe incluir el plan de muestreo AQL, el recuento de defectos por gravedad y una determinación de aprobado/rechazado. Sin informe, no hay envío.
- La trampa de la adherencia del foil: Un inspector de tercera parte puede realizar una prueba de despegue con cinta adhesiva en un rollo. Una verificación interna puede repetir la misma prueba en intervalos durante el transcurso de la producción. Si el foil se descama a mitad de producción, se puede ajustar la cabeza de impresión. Si se descama antes del embarque, todo el lote será desechado.
Cómo Ejecutar un Control de Calidad de Cinta a Mitad de Producción
- Coincidencia de color: Coloque una muestra de 12 pulgadas del proceso junto a la muestra física aprobada bajo iluminación D65. Mida con un espectrofotómetro. Exija la tolerancia ΔE aprobada por el comprador. Si la lectura excede esa tolerancia, rechace el proceso y solicite un ajuste de tinte o tinta antes de que la línea reanude su operación.
- Adhesión de la lámina: Aplique una tira de cinta 3M 600 en el área estampada en caliente, presione firmemente y luego despegue en un ángulo de 90 grados. Si se transfiere algún foil a la cinta, la adhesión está fallando. Detenga la línea. Esta prueba durante la producción intermedia predice si el foil resistirá el bobinado, empaquetado y manipulación del usuario final.
- Registro de impresión: Verifique que todos los elementos impresos caigan dentro de 0,5 mm de la posición prevista. Trate cualquier desalineación más allá de ese umbral como un defecto grave. Mida tanto en los bordes como en el centro del ancho de la cinta.
- Uniformidad del borde del rollo: Inspeccione las primeras y últimas 5 yardas del lote en busca de bordes deshilachados, tejidos sueltos o orillos irregulares. Los defectos en los bordes se agravan durante el rebobinado y causan rechazos posteriores en el empaquetador o minorista.
Interpretación de los Estándares AQL para Pedidos de Cinta Personalizada
Esta es la parte que la mayoría de los gerentes de adquisiciones pasan por alto: exigir que la fábrica proporcione el plan de muestreo AQL por escrito antes de que comience la producción. No en la pre-entrega. Antes de que se corte el primer rollo. El plan debe indicar el tamaño del lote, el tamaño de la muestra (por ISO 2859-1), y los números de aceptación/rechazo para cada clase de defecto. Si la fábrica no puede producir este documento a pedido, no tienen un proceso de control de calidad repetible.
Conclusión
Una inspección en mitad de producción detecta desviación del color, falla de adhesión del foil y variación del ancho antes de comprometer todo el pedido. El coste de saltarse este paso se mide en temporadas perdidas, no solo en material desperdiciado.
Revise la página de producto de Cinta impresa personalizada antes de solicitar una muestra o presupuesto.
Preguntas Frecuentes
¿Cómo realizar la inspección previa al envío in situ para cintas?
La inspección pre-embalaje in situ de cintas consiste en comparar el color con la muestra aprobada mediante espectrofotómetro, verificar la consistencia del ancho y la trama, y probar la adherencia del foil con la prueba de arrancado con cinta. Confirme que el inspector cuenta con espectrofotómetro y plan de muestreo AQL antes de su llegada.
¿Puedo enviar a un inspector externo antes del envío?
Sí, puede enviar a un inspector de terceros antes del embarque. No obstante, los inspectores de terceros suelen detectar defectos únicamente en el momento de la carga. Programe la inspección al menos 5 días laborables antes de la fecha prevista de embarque.
¿Qué tolerancia de color es aceptable para una cinta personalizada?
La tolerancia de color aceptable para cintas personalizadas es la tolerancia ΔE aprobada por el comprador, medida contra el estándar Pantone de referencia mediante espectrofotómetro. Apruebe siempre una muestra física antes de la producción en volumen para fijar el objetivo de color.
¿Cómo se inspeccionan la adherencia del foil y la calidad de impresión?
La adherencia del foil se inspecciona mediante la prueba estándar de arrancado con cinta para asegurar que este no se despega ni se desvanece, y la calidad de impresión se verifica por la precisión del registro y la nitidez comparadas con la muestra aprobada. Solicite al fabricante el informe de la prueba de arrancado con cinta antes del embarque.
Sigue explorando
Guías de compra recomendadas
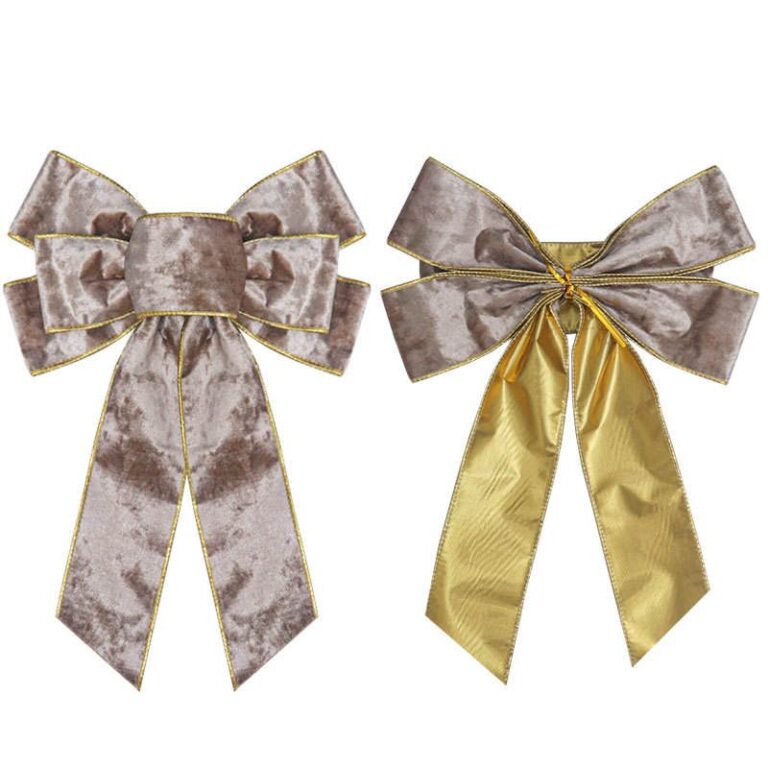 Lazos preatados para envases de venta al por menor: Cuando reducen la mano de obra y el trabajo de repaso
Vea cómo los lazos preatados reducen la mano de obra en el envasado al por menor, mejoran la coherencia y simplifican el envasado a granel, la planificación de SKU y los nuevos pedidos.
Explorar guía
 Lista de verificación para mayoristas de cintas de terciopelo: MOQ, acabado y preguntas al proveedor
Evalúe las opciones mayoristas de cinta de terciopelo: MOQ, tarifas de configuración, costo unitario y empaque. Reduzca la lista antes de solicitar muestras...
Explorar guía
 Cinta personalizada al por mayor con logotipo: Especificaciones, longitud del rollo y comprobaciones de RFQ
Paso a paso: Cinta personalizada con logotipo. Verifique los archivos de arte, el método de impresión, el objetivo de color y la aprobación de la muestra para evitar demoras,...
Explorar guía
 Cinta al por mayor por rollo: Longitud del rollo y planificación de inventario
Evaluar las opciones de Cinta al por mayor por rollo: capacidad de fábrica, prueba de control de calidad, tiempo de entrega y confiabilidad de reorden. Reducir el...
Explorar guía
Deja un comentario
Comparte una pregunta de sourcing o comentario sobre esta guía. El equipo de Lude revisa las presentaciones antes de hacer seguimiento.