


Großhandels-Genehmigungskäufer für Heißschnitt- vs. Ultraschallschnitt-Bandkanten
Approbation d'acheteur pour rubans à bords coupés à chaud ou par ultrasons : points à confirmer lors de l'approbation d'échantillon, tolérance de couleur, contrôles QC et capacité de l'usine
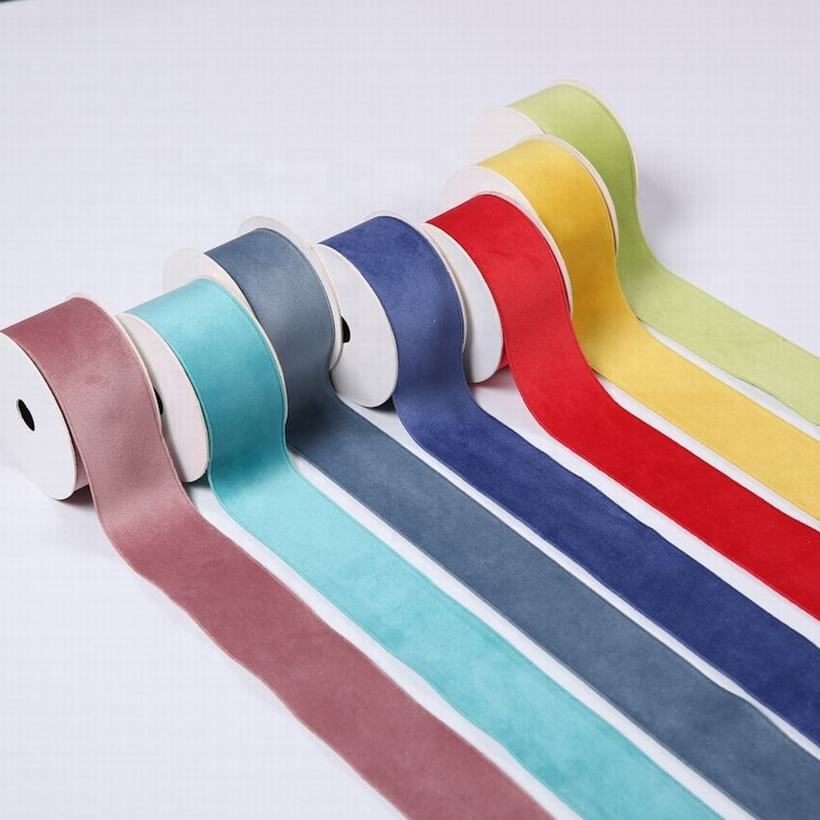
Le prix unitaire seul est un signal faible : le matériau, la structure, l'impression, l'emballage et le calendrier modifient tous la réponse du fournisseur.
Demandez spécifiquement la confirmation par écrit du matériau, de la structure, de l’œuvre d’art, de l’emballage et de l’échantillon avant l’échantillonnage, et demandez les numéros commerciaux par écrit.
Utilisez les points de contrôle pour comparer les hypothèses de devis, l'épreuve de l'échantillon et les actions de suivi entre les usines.
Réponse directe : Pour l'approbation des bords de ruban coupés à chaud par rapport à ceux coupés par ultrasons, ne libérez la commande qu'une fois que l'utilisation prévue, la construction approuvée, le dossier d'essai, les conditions commerciales et la responsabilité de validation correspondent tous. Si un élément reste non résolu, renvoyez-le à l'acheteur ou au fournisseur responsable avant la production en série.
Copiez ce registre d'approbation de bord de ruban coupé à chaud vs coupé par ultrasons dans le fichier de demande de devis. Conservez chaque élément coché sur la même révision avant de lancer la commande.
- ☐ Spécification finale et utilisation prévue
- ☐ Faisabilité du fournisseur et exceptions documentées
- ☐ Preuve d’échantillon ou d’inspection
- ☐ Hypothèses commerciales, propriétaire, décision et date
Ne faites avancer l'ordre d'approbation du bord de ruban coupé à chaud vs coupé aux ultrasons que lorsque chaque étape laisse une preuve écrite pour la suivante. Renvoyez une spécification non résolue, un échantillon ou une exception de devis à son propriétaire avant la production en série.
Définir le matériau du ruban et l'exigence de bord visible
Pour l'approbation du bord de ruban coupé à chaud vs coupé aux ultrasons, comparez « Définir le matériau du ruban et l'exigence de bord visible » à une révision de RFQ. Chaque ligne doit identifier l'exigence, la preuve d'approbation et l'action de l'acheteur avant la production.
| Spécifications | Contrôle de la qualité | Méthode de vérification | Risque à éviter | Action de l'acheteur |
|---|---|---|---|---|
| Finition des bords | Confirmez la largeur de soudure, la limite d'effilochage et la constance des couleurs conformément à la tolérance. | Mesurez la largeur de soudure avec un instrument calibré ; inspectez le bord sous un éclairage contrôlé. | Une finition de bord non vérifiée peut entraîner un effilochage ou une défaillance de la soudure en production. | Demandez au fournisseur la tolérance documentée et un échantillon de production. |
| Approbation de l'échantillon | Comparez la finition du bord de l'échantillon à la tolérance documentée ; consignez les résultats. | Utilisez un instrument calibré pour mesurer la largeur de soudure ; vérifiez l'effilochage et le décalage de couleur. | Approuver un échantillon sans mesure peut entraîner le rejet de la livraison en vrac. | Demandez un échantillon issu de la matière de production ; ne l'approuvez que s'il respecte la tolérance. |
| MOQ et quantité commandée | Confirmez par écrit la MOQ par couleur, largeur et mode d'emballage. | Demandez au fournisseur une ventilation écrite de la MOQ ; comparez-la à votre quantité de commande. | Présumer de la MOQ sans confirmation peut entraîner des dépassements de coûts ou des retards de commande. | Demandez une demande de devis (RFQ) avec la quantité minimale de commande (MOQ) par couleur, largeur et option d'emballage. |
Pour l'approbation du bord du ruban par coupe à chaud ou par coupe ultrasonique, utilisez Définir la matière du ruban et l'exigence de bord visible comme périmètre de décision. Lisez les lignes comme une séquence d'approbation unique. Commencez par la finition du bord, car une finition de bord non vérifiée peut entraîner un effilochage ou une défaillance de la soudure en production. Vérifiez-la en demandant au fournisseur de mesurer la largeur de soudure avec un instrument calibré ; inspectez le bord sous un éclairage contrôlé.
Gardez la réponse du fournisseur pour l'approbation des bords de ruban coupés à chaud ou par ultrasons, l'échantillon marqué et le responsable de l'approbation sous le même numéro de révision. Si une preuve entre en conflit avec l'enregistrement approuvé, bloquez le devis, l'échantillon ou la libération de production jusqu'à ce que le fournisseur explique l'écart par écrit. Avant de clôturer le point de contrôle, rapprochez le dernier dessin, échantillon, devis et commentaires d'approbation, identifiez quel document prévaut en cas de désaccord, et documentez la résolution. Intégrez le tableau signé « Définir le matériau du ruban et l'exigence de bord visible » dans le bon de commande et la transmission de production afin que les mêmes contrôles soutiennent la comparaison des devis, l'approbation des échantillons, la libération des expéditions et les réapprovisionnements ultérieurs.
Comparer la coupe à chaud et la coupe par ultrasons
| Critères | Option de base | Option confirmée | Sens de l'acheteur | Risque à éviter | Suivi |
|---|---|---|---|---|---|
| Détails des spécifications | Coupe à chaud : bord soudé par fusion ; la largeur de soudure acceptable et le changement de couleur doivent être précisés dans la RFQ. | Coupe ultrasonique : bord soudé par vibration ; la largeur de soudure acceptable et la régularité du bord doivent être précisées dans la RFQ. | Chaque méthode produit une finition de bord différente ; la RFQ doit définir la tolérance mesurable pour la largeur de soudure, l'effilochage et le changement de couleur selon la méthode. | Sans tolérance documentée par méthode, l'échantillon peut passer le contrôle visuel mais échouer en conditions de production ou en cohérence de réapprovisionnement. | The buyer should ask supplier: 'What is your documented tolerance for seal width and edge finish on this ribbon material for each cut method?' |
| Inducteur de coût | Coupe à chaud : le coût de l'équipement est un facteur interne au fournisseur ; l'acheteur vérifie uniquement que le prix unitaire indiqué inclut la finition de bord spécifiée. | Coupe ultrasonique : le coût de l'équipement est un facteur interne au fournisseur ; l'acheteur vérifie uniquement que le prix unitaire indiqué inclut la finition de bord spécifiée. | L'acheteur ne compare pas le coût de l'équipement ; le facteur de coût pour l'acheteur est de savoir si le prix unitaire indiqué correspond à l'échantillon approuvé et au cahier des charges. | Présumer qu'un coût d'équipement inférieur signifie un prix plus bas peut entraîner des suppléments cachés pour la reprise du bord ou le gaspillage de matière. | Obtenez une ventilation écrite des coûts par composant (matériau, découpe, emballage) et comparez-la à l'échantillon et au cahier des charges approuvés. |
| Contrôle de la qualité | Coupe à chaud : vérifier la largeur de soudure avec un calibre étalonné ; contrôler l’absence d’effilochage ou de traces de fusion sous lumière contrôlée | Coupe par ultrasons : vérifier la largeur de soudure avec un calibre étalonné ; contrôler le bord lisse sans effilochage ni soudure incomplète | Les deux méthodes exigent le même contrôle qualité : mesurer la largeur de soudure selon la tolérance RFQ et inspecter visuellement l’état du bord ; les critères de défauts acceptables doivent être définis pour chaque méthode | Sans preuve de contrôle qualité documentée pour chaque méthode, la production en série peut s’écarter de l’échantillon approuvé, entraînant un rejet à l’arrivée | Collectez la documentation de contrôle qualité (liste de contrôle, photos) pour une commande passée similaire par méthode de découpe et incluez des points de contrôle qualité dans le bon de commande. |
| Méthode de vérification | Coupe à chaud : mesurer la largeur de soudure avec un calibre étalonné ; inspecter le bord pour détecter effilochage, fusion ou décoloration sous lumière contrôlée | Coupe par ultrasons : mesurer la largeur de soudure avec un calibre étalonné ; inspecter le bord pour vérifier la régularité, l’absence d’effilochage ou de soudure incomplète sous lumière contrôlée | La méthode de vérification est identique pour les deux options : utiliser un calibre étalonné pour mesurer la largeur de soudure et une inspection visuelle sous lumière contrôlée pour vérifier l’état du bord | Omettre la mesure au calibre étalonné peut laisser passer un échantillon dont la largeur de soudure est hors tolérance, provoquant une défaillance en ligne de production | Documenter la largeur de soudure mesurée et l’observation de l’état du bord pour chaque échantillon, puis comparer avec la tolérance RFQ avant approbation |
Pour les détails de spécification, une mauvaise décision peut signifier qusans une tolérance documentée par méthode, l’échantillon peut passer le contrôle visuel mais échouer lors de la manipulation de production ou de la régularité des récommandes. Demandez une preuve écrite et comparez-la à l’échantillon ou à la spécification approuvée, puis demandez au fournisseur : ' Quelle est votre tolérance documentée pour la largeur du joint et la finition des bords sur ce matériau de ruban pour chaque méthode de coupe ? '.
Pour le point de contrôle des spécifications lors de l’approbation du bord de ruban en coupe à chaud ou par ultrasons, conserver la réponse du fournisseur, l’échantillon marqué, la spécification approuvée, le devis et le responsable de l’approbation sous le même numéro de révision. Si les preuves contredisent l’enregistrement approuvé, suspendre le devis, l’échantillon ou la libération de production jusqu’à ce que l’écart soit expliqué par écrit. Reporter la décision signée dans le bon de commande, la transmission à la production, la libération d’expédition et l’examen des réapprovisionnements afin que chaque équipe travaille sur la même base.
Avant de comparer les fournisseurs, examinez ruban à bord câblé pour la route de produit ou de solution associée.
Point de contrôle de la demande de devis (RFQ)
Confirmez le parcours, les spécifications, les exigences de preuve et l'étape de devis avant l'échantillonnage pour l'approbation des bords de ruban entre coupe à chaud et coupe ultrasonique.
Inspectez la largeur de scellement, la couleur et le toucher du bord.
Un échantillon de bord approuvé par l’acheteur montre une largeur de joint constante dans la tolérance confirmée dans l’RFQ et une transition de couleur uniforme. La sensation du bord est douce sans effilochage sous tension légère.
Critères de décision à confirmer
- Vérifiez que la largeur du joint correspond à l’exigence de l’RFQ.
- Contrôler la régularité de la couleur sur toute la largeur du bord du ruban.
- Tâter le bord pour vérifier sa régularité ; aucune zone rugueuse ou effilochée.
Détails du RFQ à envoyer
Confirmer que le RFQ spécifie la tolérance de largeur de soudure. S’assurer que le standard de couleur est documenté (par exemple, référence Pantone). Inclure les critères de toucher du bord dans le RFQ (par exemple, lisse, sans effilochage).
Détails de la remise de production
Fournir l’échantillon approuvé à la production. Documenter les exigences de largeur de soudure et de couleur dans l’ordre de fabrication. Effectuer une inspection de première pièce pour le toucher du bord.
Utiliser cette liste de contrôle pratique lors du RFQ et de la transmission des échantillons pour réduire les risques de production. Pour plus d’informations sur les spécifications de rubans personnalisés, voir ruban imprimé personnalisé.
| Point de contrôle | Question de vérification de l'acheteur | Exécution en usine |
|---|---|---|
| Seal width | L’échantillon respecte-t-il la largeur confirmée dans le RFQ ? | Mesurer et enregistrer la largeur selon la commande. |
| Couleur | La couleur du bord est-elle conforme au standard approuvé ? | Comparer au standard de couleur sous l’éclairage spécifié. |
| Edge feel | Le bord est-il lisse et sans effilochage ? | Effectuer un contrôle tactile sur le premier et le dernier rouleau. |
Ces contrôles garantissent que la lisière du ruban répond aux exigences d'utilisation finale et réduisent les délais d'approbation.
Effectuer les contrôles d'échantillons de manipulation et d'application
Lors de l'approvisionnement, la finition de lisière qui semble acceptable sur un échantillon de ruban peut provoquer des bourrages, un effilochage ou un désalignement lorsqu'elle passe dans des équipements d'emballage automatisés. Sans contrôle de manipulation normalisé, l'acheteur ne dispose d'aucune preuve documentée que la lisière résiste à l'application prévue. Le contrôle est une liste de contrôle d'échantillon de manipulation et d'application qui convertit chaque facteur de performance en question de vérification pour l'acheteur.
Utilisez la liste de contrôle suivante pour évaluer la lisière de l'échantillon par rapport à vos exigences d'application. Chaque élément doit être répondu par une mention réussite/échec ou une mesure par rapport au registre de tolérance approuvé.
La demande de devis doit également couvrir la cohérence de la finition de lisière : la finition de lisière reste-t-elle uniforme sur toute la largeur du ruban ? ; Résistance à l'effilochage : l'échantillon résiste-t-il à l'effilochage lorsqu'il est introduit dans un guide à la vitesse de fonctionnement prévue ? ; Tolérance de largeur : la largeur de coupe est-elle dans la plage de tolérance spécifiée dans la demande de devis ?.
Documentez les résultats et joignez-les à la demande de devis pour la prochaine commande. Ce registre devient la référence de base pour l'approbation de production future. Pour des conseils supplémentaires sur l'intégration du ruban dans les flux de travail d'emballage, consultez notre solutions de rubans pour l'emballage des cadeaux et de la vente au détail.
Approuvez la méthode de coupe et l'enregistrement des tolérances.
Sans spécification claire et registre d'approbation, un acheteur risque de recevoir un ruban qui ne répond pas aux exigences d'utilisation finale, entraînant des retouches coûteuses ou des expéditions rejetées. La méthode de coupe—coupe à chaud ou coupe à ultrasons—affecte directement la qualité de la lisière, et le registre de tolérance confirme la cohérence. Pour chaque fournisseur, vérifiez les points suivants pendant le processus d'approbation.
Preuves du fournisseur à demander
Exigez que le fournisseur fournisse une tolérance de lisière documentée pour la méthode de coupe proposée, en fonction de votre matériau de ruban et de votre largeur. Par exemple, demandez une déclaration de la variation attendue de la largeur du joint de scellement et de tout défaut de lisière observé, tel qu'un effilochage ou une décoloration, à partir de ses registres de production. Cette preuve doit être liée à une commande spécifique ou à un lot d'échantillons.
Preuves d'approbation des échantillons
Lorsque vous recevez un échantillon, comparez sa qualité de lisière à la tolérance déclarée par le fournisseur. Utilisez une règle calibrée ou un micromètre pour mesurer la largeur du joint de scellement à plusieurs points le long du ruban. Notez tout écart, tel que des joints inégaux ou un soulèvement des fibres, et enregistrez-les comme observations de l'acheteur. Si l'échantillon ne correspond pas à la déclaration du fournisseur, demandez un échantillon révisé ou une explication écrite avant de poursuivre.
Enregistrements de contrôle des réapprovisionnements
Pour les réapprovisionnements, confirmez que la même méthode de coupe et la même tolérance seront utilisées. Demandez au fournisseur d'inclure le registre de tolérance approuvé dans le bon de production. Lors de l'inspection à réception, vérifiez ponctuellement la qualité de la lisière par rapport à l'échantillon approuvé. Si des écarts apparaissent, interrompez la commande et demandez un plan d'action corrective.
La demande de devis (RFQ) devrait également couvrir la preuve fournisseur : le dossier de production ou le rapport d'essai du fournisseur ; l'approbation d'échantillon : le journal de mesures et la photo d'échantillon de l'acheteur ; le contrôle de réapprovisionnement : l'enregistrement des tolérances approuvées dans le bon de commande.
En suivant ce processus d'approbation structuré, vous réduisez le risque de recevoir un ruban qui ne répond pas à vos spécifications, garantissant ainsi une qualité constante d'une commande à l'autre.
- Matrice de décision : Choisissez la voie de ruban par coupe à chaud ou coupe ultrasonique uniquement après que l'adéquation du produit, la portée de la personnalisation, les hypothèses de devis, l'approbation de l'échantillon et le contrôle des réapprovisionnements sont comparables.
- Vérification du meilleur choix : Faites correspondre la voie de ruban par coupe à chaud ou coupe ultrasonique au cas d'utilisation et à la spécification approuvée avant de comparer le prix.
- Vérification des compromis : comparer le contrôle de l'acheteur, le périmètre de développement, les facteurs de coût, les hypothèses de délai, le risque qualité et la cohérence des commandes répétées.
- Contexte de capacité du fournisseur : Vérifiez la RFQ par rapport au ruban satin, ruban gros-grain, ruban organza, ruban velours, ruban métallique afin que l'acheteur compare la bonne voie de production.
Conclusion : Ne libérez la commande qu'une fois que les preuves correspondent à l'échantillon approuvé.
Avant de libérer la commande, comparez la finition des bords de l'échantillon avec l'enregistrement des tolérances approuvé pour les deux méthodes : coupe à chaud et coupe ultrasonique. Vérifiez que la largeur du scellage, le toucher du bord et les résultats des tests de manipulation correspondent à la spécification documentée et à l'échantillon approuvé. Si le dossier de contrôle qualité du fournisseur ne comprend pas une mesure calibrée de la largeur du scellage ou un contrôle de manipulation en conditions réelles simulant votre ligne de production, demandez cette preuve par écrit. Ce n'est que lorsque chaque élément de preuve—de la tolérance RFQ à la mesure de l'échantillon—correspond à l'enregistrement approuvé que vous devez documenter l'approbation et passer à la production. Tout écart doit être résolu par le fournisseur par écrit avant que la commande ne soit libérée.
Pour approuver un échantillon, visitez Développement de rubans OEM et ODM et confirmer la spécification finale, les hypothèses de devis, l'approbation de l'échantillon, les preuves de contrôle qualité, le risque d'approbation et le suivi du fournisseur avant la commande en série.
FAQ sur l'approbation des bords de ruban par coupe à chaud vs coupe ultrasonique
Quels dessins et intrants d'exploitation les acheteurs doivent-ils envoyer pour l'examen de la découpe à chaud par rapport à la découpe par ultrasons ?
Dans un contexte d'approvisionnement B2B, l'acheteur doit vérifier la méthode de finition des bords par rapport à la spécification du matériau du ruban lors de la RFQ. Confirmer la tolérance documentée du fournisseur pour la largeur du scellage et l'apparence du bord, et demander un échantillon coupé dans le matériau de production pour le comparer à cette tolérance. Confirmer la quantité minimale de commande (MOQ) et la quantité commandée par couleur, largeur, graphisme et voie de conditionnement.
Quels contrôles d'échantillons et quels enregistrements fournisseurs relatifs à la découpe à chaud et à la découpe par ultrasons les acheteurs doivent-ils approuver ?
Pour l'approbation des bords du ruban, l'acheteur doit demander au fournisseur si la découpe ultrasonique est disponible pour le matériau et la largeur spécifiques du ruban. Demander un échantillon et comparer la largeur du scellage du bord, la transition de couleur et le toucher de manipulation avec l'enregistrement des tolérances approuvé avant de présélectionner la méthode. Confirmer le MOQ et la quantité commandée par couleur, largeur, graphisme et voie de conditionnement. Demander un échantillon, une confirmation de spécification ou une preuve de contrôle qualité avant l'approbation.
Quels réglages de découpe à chaud et par ultrasons et quels détails de traçabilité doivent être figés pour la production ?
Les acheteurs doivent vérifier la tolérance de bord documentée du fournisseur pour chaque méthode de coupe, demander un échantillon coupé dans le matériau de production et mesurer la largeur du scellage à plusieurs points à l'aide d'un calibre calibré. Comparer le toucher du bord de l'échantillon et les résultats des tests de manipulation avec la spécification approuvée, et documenter tout écart avant d'approuver la méthode. Confirmer le MOQ et la quantité commandée par couleur, largeur, graphisme et voie de conditionnement.
Transfert de la demande de devis : Confirmez le parcours, les spécifications, les exigences de preuve et l'étape de devis avant l'échantillonnage pour l'approbation des bords de ruban entre coupe à chaud et coupe ultrasonique. Envoyez les spécifications pour examen.
Continuez à explorer
Guides d'achat recommandés
 Impression par feuille en gros vs Ruban de sérigraphie : Comparaison pour l'acheteur
Impression par transfert de feuille vs impression sérigraphique sur ruban : comparaison sur les fichiers graphiques, méthode d'impression, couleur cible et validation des échantillons. Choisir…
Explorer le guide
 Comparaison de la finition sheer et de l'impression des rubans d'organza pour les commandes personnalisées
Comparaison de la finition transparente et de l'impression du ruban en organdi pour les commandes personnalisées – Les points de contrôle qui déterminent si un devis,…
Explorer le guide
 Comparaison du poil et de la finition du ruban de velours pour l'acheteur de commandes personnalisées
Comparaison du poil et de la finition du ruban en velours pour les commandes personnalisées – Ce que l'acheteur doit confirmer sur le matériau, le MOQ, les vérifications d'échantillons,…
Explorer le guide
Comparaison des finitions de ruban métallique pour commandes personnalisées : liste de contrôle de l'acheteur
Comparaison des finitions ruban métallique pour les commandes personnalisées : ce qu'il faut vérifier sur le matériau, les dimensions, la finition et la manutention avant votre…
Explorer le guide
Laisser un commentaire
Partager une question d'approvisionnement ou un retour sur ce guide. L'équipe Lude examine les soumissions avant de donner suite.